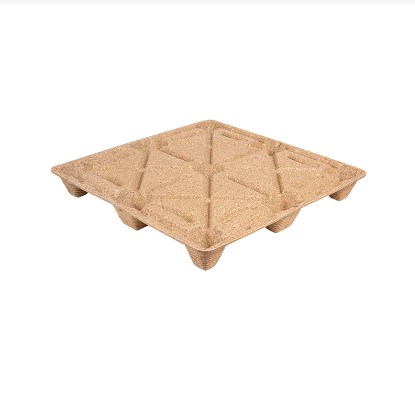
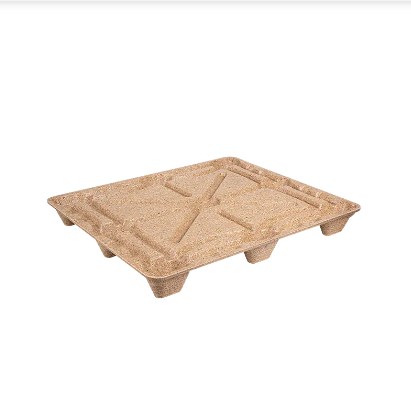
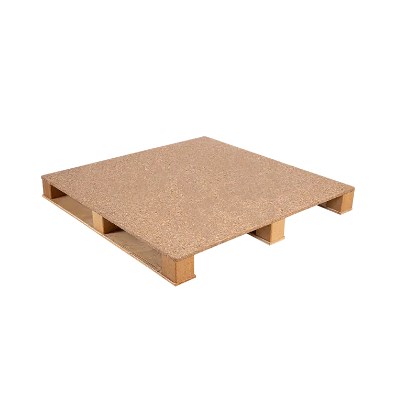
พาเลทไม้ขึ้นรูปหรือที่เรียกว่า พาเลทไม้อัด พาเลทไม้อัด หรือพาเลทไม้อัด ผลิตโดยการรวมอนุภาคไม้หรือเส้นใยที่เตรียมไว้เข้ากับสารยึดเกาะและสร้างส่วนผสมภายในแม่พิมพ์ที่ให้ความร้อนภายใต้แรงกดดัน
ต่างจากพาเลทไม้ตอกตะปูทั่วไป แผ่นรองพาเลท โครงรองรับ ฐานวาง และรูปทรงทางแยกสามารถสร้างขึ้นเป็นโครงสร้างเดียวได้ วิธีการผลิตนี้ทำให้สามารถลดส่วนประกอบที่หลวม ควบคุมรูปทรงของพาเลท สร้างการออกแบบที่ซ้อนกันได้ และใช้ขี้เลื่อย ขี้เลื่อย เส้นใยไม้รีไซเคิล และเศษเหลือจากการแปรรูปไม้ที่เหมาะสมอื่นๆ
อย่างไรก็ตาม สำหรับผู้ซื้อและผู้ผลิตพาเลท การสร้างพาเลทไม้ขึ้นรูปที่ประสบความสำเร็จนั้นไม่ได้ขึ้นอยู่กับการเพิ่มแรงกดเพียงอย่างเดียว ความชื้นของวัตถุดิบตั้งต้น การกระจายตัวของอนุภาค เคมีของสารยึดเกาะ อุณหภูมิของแม่พิมพ์ น้ำหนักประจุ รูปทรงของแม่พิมพ์ เวลาในการบ่ม และการทำความเย็น ทั้งหมดจะมีปฏิกิริยาโต้ตอบกัน
คู่มือนี้จะอธิบายข้อควรพิจารณาทางวิศวกรรมที่สำคัญที่เกี่ยวข้องกับการออกแบบและการผลิตพาเลทไม้ขึ้นรูปสำหรับการขนส่งและการส่งออก

1. กระบวนการผลิตพาเลทไม้ขึ้นรูปและพารามิเตอร์การสร้างรูปร่างที่สำคัญ
ไลน์พาเลทขึ้นรูปทั่วไปมีลำดับการควบคุม:
การเตรียมวัตถุดิบ → การบดและการคัดกรอง → การอบแห้งและการปรับสภาพความชื้น → การผสมกาว → การชั่งน้ำหนักแบบชาร์จ → การบรรจุแม่พิมพ์ → การอัดร้อน → การบ่ม → การรื้อถอน → การทำความเย็น → การตรวจสอบ
การเตรียมวัตถุดิบ
โดยปกติแล้ว เศษไม้ ขี้เลื่อย ขี้กบ และไม้รีไซเคิล จะต้องผ่านกระบวนการแปรรูปให้มีการกระจายตัวของอนุภาคสม่ำเสมอพอสมควรก่อนที่จะขึ้นรูป
ชิ้นส่วนที่มีขนาดใหญ่มากเกินไปสามารถป้องกันการอุดช่องว่างที่สม่ำเสมอได้ ในขณะที่สัดส่วนของค่าปรับที่มากเกินไปอาจเพิ่มความต้องการของสารยึดเกาะและลดการซึมผ่านระหว่างการรีดร้อน
การควบคุมความชื้นมีความสำคัญอย่างยิ่ง กระบวนการไม้ขึ้นรูปที่เผยแพร่มักใช้วัสดุที่มีความชื้นต่ำกว่าประมาณ 10% แม้ว่าระบบสารยึดเกาะและเส้นทางการผลิตบางระบบจะทำงานในระดับที่แตกต่างกันก็ตาม ดังนั้นค่าที่เหมาะสมควรถูกสร้างขึ้นผ่านการทดลอง แทนที่จะคัดลอกมาจากสายการผลิตอื่น
Windows การพัฒนาทั่วไป
ค่าต่อไปนี้ควรถือเป็น จุดเริ่มต้นสำหรับการพัฒนากระบวนการ ไม่ใช่ข้อกำหนดเฉพาะสากล .
| สภาพวัตถุดิบ | เริ่มต้นช่วงความชื้น | อุณหภูมิแม่พิมพ์ | แรงดันขึ้นรูปที่มีประสิทธิภาพ | วงจรการพัฒนาโดยทั่วไป |
| ขี้เลื่อยละเอียด/ใยไม้ | 5–10% | 150–200°ซ | 2–5 เมกะปาสคาล | 2–6 นาที |
| เศษไม้รีไซเคิลผสม | 6–10% | 160–210°ซ | 2.5–5 เมกะปาสคาล | 3–8 นาที |
| เกล็ดหยาบ / เส้น | ขึ้นอยู่กับสารยึดเกาะ | 150–220°ซ | 2–5 เมกะปาสคาล | 3–10 นาที |
กระบวนการขึ้นรูปไม้ตามประวัติศาสตร์จะรายงานอุณหภูมิการขึ้นรูปโดยรอบ 150–220°ซ , แรงกดดันประมาณ 20–80 กก./ซม.² และเวลาในการขึ้นรูปตั้งแต่วินาทีไปจนถึงหลายนาที ระบบเส้นใยไม้ขึ้นรูปอื่นๆ ใช้งานประมาณคร่าวๆ 300–700 ปอนด์ต่อตารางนิ้ว โดยมีรอบการกดประมาณ 2–10 นาที ขึ้นอยู่กับความหนา ความหนาแน่น ความชื้น และเคมีของสารยึดเกาะ
จุดสำคัญก็คือ พันธุ์ไม้เพียงอย่างเดียวไม่ควรกำหนดการตั้งค่าการกด . ขนาดอนุภาค ความหนาแน่นรวม สารยึดเกาะ ความหนาของพาเลท ความลึกของโครง การออกแบบแม่พิมพ์ และการกระจายประจุ มักจะมีความสำคัญไม่แพ้กัน
การตรวจสอบการผลิตที่แนะนำ
สำหรับบรรทัดใหม่ จุดตรวจสอบ QC ที่เป็นประโยชน์ได้แก่:
- ความชื้นวัตถุดิบ: แต่ละชุดที่เข้ามาและอย่างน้อยทุกชั่วโมงระหว่างการผลิต
- ปริมาณสารยึดเกาะ: แต่ละสูตรชุด
- น้ำหนักการชาร์จ: ชิ้นแรกและการตรวจสอบเป็นระยะระหว่างแต่ละกะ
- อุณหภูมิแม่พิมพ์: บันทึกอย่างต่อเนื่อง
- แรงกดและเวลาคงอยู่: บันทึกทุกรอบที่มีการบันทึกข้อมูล PLC
- มิติข้อมูลที่สำคัญ: บทความแรกพร้อมการสุ่มตัวอย่างระหว่างดำเนินการตามกำหนดเวลา
- น้ำหนักพาเลท: การสุ่มตัวอย่าง SPC เป็นระยะเพื่อระบุการเปลี่ยนแปลงของประจุ
- การทดสอบโหลดแบบทำลายล้าง: ตามแผนการตรวจสอบการผลิตที่ได้รับอนุมัติ
การเพิ่มประสิทธิภาพกระบวนการควรใช้มิติ ความหนาแน่น ความชื้น และผลการทดสอบโหลดจริงเพื่อกำหนดกรอบเวลาการผลิตที่ยอมรับได้
2. การออกแบบแม่พิมพ์และเครื่องมือสำหรับพาเลทไม้แบบซ้อนได้
แม่พิมพ์กำหนดมากกว่ารูปลักษณ์ของพาเลท มันควบคุม การไหลของวัสดุ ความแข็งของโครงสร้าง ประสิทธิภาพการซ้อน การเข้าถึงทางแยก ความหนาแน่นในพื้นที่ และความน่าเชื่อถือในการรื้อถอน .
องค์ประกอบการออกแบบที่สำคัญได้แก่:
มุมร่าง
ผนังแนวตั้งและตีนพาเลทลึกจำเป็นต้องมีแรงลมเพียงพอที่จะระบายออกจากแม่พิมพ์ได้อย่างหมดจด การออกแบบเบื้องต้นอาจเริ่มต้นประมาณนี้ 1–3 องศา โดยมีการพิจารณาร่างเพิ่มเติมสำหรับลักษณะการซ้อนลึกหรือพื้นผิวที่ไวต่อการเกาะติด
ซี่โครงและการเสริมแรง
แทนที่จะทำให้ทั้งพาเลทหนาขึ้น ควรเสริมกำลังที่บริเวณ:
- โซนทางแยก
- ฟุตพาเลท;
- การเปลี่ยนเด็ค
- บริเวณที่มีโมเมนต์ดัดงอสูง
- เส้นทางการถ่ายโอนน้ำหนักระหว่างสำรับและส่วนรองรับ
การเปลี่ยนผ่านที่ราบรื่นและรัศมีภายในที่กว้างขวางช่วยลดความเข้มข้นของความเค้นและปรับปรุงการไหลของวัสดุ
เรขาคณิตการทำรัง
สำหรับพาเลทแบบซ้อนได้ วิศวกรควรตรวจสอบ:
กวาดล้างดาดฟ้าด้านบน ขาเรียว ซ้อนความลึก แยก กวาดล้าง ซ้อน ความสูงของพาเลท
พาเลทที่ซ้อนกันแน่นเกินไปอาจแยกออกจากกันได้ยากหลังการจัดเก็บ ในขณะที่ช่องว่างที่มากเกินไปจะทำให้ปริมาณการขนส่งสูญเปล่า
การระบายอากาศและการไหลของวัสดุ
โพรงลึกสามารถดักจับไอหรือป้องกันไม่ให้วัสดุเข้าถึงมุมได้ ดังนั้นควรประเมินการระบายอากาศของเชื้อรา การกระจายอาหาร และการวางค่าธรรมเนียมในพื้นที่ก่อนที่จะสรุปเครื่องมือการผลิต
ไฟล์ทางวิศวกรรมที่เป็นประโยชน์มักประกอบด้วย:
- ขั้นตอน
- ไอจีเอส
- พาราโซลิด
- DXF สำหรับโปรไฟล์ 2D และภาพวาดการตรวจสอบ
ก่อนการผลิตแม่พิมพ์เต็มรูปแบบ ผู้ผลิตสามารถใช้ แบบจำลองเรขาคณิตที่พิมพ์ด้วย 3 มิติ เม็ดมีดต้นแบบที่ขึ้นรูปด้วยเครื่องจักร หรือเครื่องมือพัฒนาอะลูมิเนียม เพื่อตรวจสอบขนาดพาเลท ระยะห่างของส้อม การซ้อน และความพอดีของบรรจุภัณฑ์
การทบทวนการออกแบบแม่พิมพ์ขั้นพื้นฐานควรถามว่า:
- พาเลทสามารถปลดออกได้โดยไม่ทำให้ซี่โครงหรือเท้าเสียหายหรือไม่
- ประจุสามารถเข้าทุกช่องลึกได้หรือไม่?
- พื้นที่วิกฤตมีความหนาเพียงพอโดยไม่มีวัสดุที่ไม่จำเป็นหรือไม่?
- สามารถเปลี่ยนบริเวณที่สึกหรอโดยใช้เม็ดมีดได้หรือไม่?
- โซนทำความร้อนมีความสมดุลหรือไม่?
- ช่องระบายอากาศและพื้นผิวแม่พิมพ์สามารถทำความสะอาดได้ง่ายหรือไม่?
- ขนาดวิกฤตสามารถวัดโดยใช้เกจที่ทำซ้ำได้หรือไม่
3. วัตถุดิบที่เป็นไม้ กาว และการพิจารณาการปฏิบัติตามข้อกำหนดของสหรัฐอเมริกา
ต้นทุนวัตถุดิบถือเป็นจุดดึงดูดประการหนึ่งของการผลิตพาเลทขึ้นรูปเนื่องจากอาจใช้กระบวนการที่เหมาะสมได้ ขี้เลื่อย ขี้เลื่อย เศษไม้ที่นำกลับมาใช้ใหม่ และเศษไม้ที่สะอาดจากการแปรรูปอื่นๆ .
อย่างไรก็ตาม ต้องมีการควบคุมวัตถุดิบตั้งต้นรีไซเคิล
เศษโลหะ พลาสติก สี เปลือกไม้ที่มากเกินไป ดิน หรือของเสียที่ปนเปื้อนสารเคมีอาจรบกวนการขึ้นรูปและอาจสร้างปัญหาด้านการปฏิบัติตามข้อกำหนดหรือคุณภาพ
การเลือกเครื่องผูก
กลุ่มสารยึดเกาะทั่วไปในการใช้งานไม้วิศวกรรม ได้แก่ ระบบฟีนอลิกและสารยึดเกาะที่มีไอโซไซยาเนต เช่น MDI
| การพิจารณาเครื่องผูก | สารยึดเกาะชนิดฟีนอล | เครื่องผูกชนิด MDI |
| ทนต่อความชื้น | ดี | ดีมาก |
| การเชื่อมโครงสร้าง | ดี | สูง |
| เงื่อนไขการรักษา | ขึ้นอยู่กับความร้อน | สูงly formulation dependent |
| การมีส่วนร่วมของฟอร์มาลดีไฮด์ | จะต้องได้รับการประเมิน | ไม่มีการเติมฟอร์มาลดีไฮด์จากตัวไอโซไซยาเนตเอง |
| ความไวในการประมวลผล | ปานกลาง | ต้องมีการควบคุมความชื้นและการจัดการอย่างระมัดระวัง |
| ราคา | มักจะแข่งขันกัน | มักจะสูงขึ้น |
สูตรที่ถูกต้องควรมีความสมดุลระหว่างความแข็งแรงเชิงกล ความทนทานต่อความชื้น ระยะเวลาในการผลิต ข้อกำหนดในการปล่อยก๊าซเรือนกระจก ความสามารถในการรีไซเคิล และต้นทุน
TSCA หัวข้อ VI และ CARB
ข้อผิดพลาดทั่วไปคือการระบุว่าพาเลทไม้ขึ้นรูปทุกพาเลทได้รับการควบคุมโดยอัตโนมัติ TSCA Title VI .
EPA กำหนดหมวดหมู่ผลิตภัณฑ์ไม้คอมโพสิตโดยเฉพาะ รวมถึง ไม้อัดไม้เนื้อแข็ง แผ่นใยไม้อัดความหนาแน่นปานกลาง และพาร์ติเคิลบอร์ด ร่วมกับสินค้าสำเร็จรูปที่เกี่ยวข้องซึ่งมีผลิตภัณฑ์ควบคุมเหล่านั้น ดังนั้น ผู้ผลิตพาเลทขึ้นรูปควรพิจารณาว่าการก่อสร้างวัสดุเฉพาะของตนอยู่ภายใต้ข้อกำหนดด้านกฎระเบียบหรือไม่ แทนที่จะอ้างโดยอัตโนมัติว่าพาเลทขึ้นรูปทั้งหมดต้องมีใบรับรอง TSCA Title VI
สำหรับโครงการในสหรัฐฯ ทีมจัดซื้อและการปฏิบัติตามกฎระเบียบควรตรวจสอบ:
- การจำแนกประเภทวัตถุดิบ
- เคมีของสารยึดเกาะ
- SDS ของซัพพลายเออร์และเอกสารทางเทคนิค
- ข้อกำหนดฟอร์มาลดีไฮด์ที่เกี่ยวข้อง
- เอกสารเกี่ยวกับเนื้อหารีไซเคิล
- ข้อกำหนดการจัดหา FSC หรือ SFI ตามที่ผู้ซื้อระบุ
ISPM 15 และไม้แปรรูป
ISPM 15 กล่าวถึงความเสี่ยงด้านสุขอนามัยพืชเป็นหลัก วัสดุบรรจุภัณฑ์ไม้ดิบ ใช้ในการค้าระหว่างประเทศ
มาตรฐาน IPPC ไม่รวมถึงบรรจุภัณฑ์ไม้ที่ผลิตจากไม้ที่ผ่านการแปรรูปในลักษณะที่ทำให้ปราศจากความเสี่ยงจากสัตว์รบกวนอย่างมีประสิทธิภาพ โดยมีไม้อัดเป็นตัวอย่างทั่วไป
หลักการไม้แปรรูปนี้สามารถเป็นข้อได้เปรียบที่สำคัญสำหรับพาเลทไม้ขึ้นรูปหรือไม้อัดที่ผลิตอย่างเหมาะสม อย่างไรก็ตาม ผู้ส่งออกควรยืนยันการจำแนกประเภทของพาเลทเฉพาะและข้อกำหนดของประเทศปลายทาง แทนที่จะอาศัยเพียงคำชี้แจงทางการตลาดเท่านั้น
4. การตัดแต่ง ความคลาดเคลื่อนมิติ และการทดสอบประสิทธิภาพของพาเลท
หลังจากการสาธิตและการทำให้เย็นลง พาเลทอาจต้องมีการตัดขอบ การถอดแฟลช การเจาะ การทำเครื่องหมายระบุ การขัดกระดาษทราย หรือการดำเนินการตกแต่งอื่น ๆ
สำหรับการผลิตซ้ำ การตัดแต่งด้วย CNC สามารถให้ผลลัพธ์ที่สม่ำเสมอ:
- ความยาวและความกว้างของพาเลท
- ช่องส้อม
- เรขาคณิตมุม
- คุณสมบัติการค้นหา;
- คัตเอาท์ที่กำหนดเอง
แทนที่จะใช้พิกัดความเผื่อในการตัดที่แน่นโดยไม่จำเป็นกับทั้งพาเลท ควรระบุแบบร่าง มิติที่สำคัญต่อฟังก์ชัน .
ตัวอย่างเช่น ภาพวาดการพัฒนาอาจมีการกำหนดเป้าหมายโดยประมาณ ±1–2 มม. สำหรับขนาดควบคุมที่เลือก และ ±2–3 มม. สำหรับขนาดโดยรวมที่ใหญ่กว่า แต่ความคลาดเคลื่อนที่ยอมรับได้จริงจะต้องได้รับการยืนยันจากการศึกษาความสามารถของแม่พิมพ์และข้อมูลการผลิต
การตรวจสอบประสิทธิภาพของพาเลท
การทดสอบที่สำคัญอาจรวมถึง:
- การบีบอัดแบบคงที่
- การดัดดาดฟ้า;
- การจัดการแบบไดนามิก
- การจัดการรถยก
- ความต้านทานแรงกระแทกหรือการตก;
- ความมั่นคงในการซ้อน
- การจำลองการดึงโดยที่พาเลทมีไว้สำหรับการใช้งานในชั้นวาง
- การทดสอบการปรับสภาพความชื้น
ปัจจุบัน ISO 8611-1:2025 ระบุวิธีการประเมินพาเลทแบบเรียบใหม่ รวมถึงการทดสอบการรับน้ำหนักที่กำหนด การทดสอบการรับน้ำหนักสูงสุด และการเปรียบเทียบความทนทาน ISO 8611-2:2025 ตอบสนองความต้องการด้านประสิทธิภาพและการเลือกการทดสอบ
สำหรับการสมัครในสหรัฐอเมริกา มาตรฐาน ASTM D1185-98a(2025) นำเสนอวิธีการทดสอบแรงอัด การดัดงอ และแบบไดนามิกสำหรับพาเลทที่ผลิตจากวัสดุต่างๆ รวมถึงไม้เนื้อแข็งและวัสดุผสมไม้ ASTM ยังแนะนำการทดสอบภาคสนามเพื่อตรวจสอบประสิทธิภาพในสภาพแวดล้อมการกระจายสินค้าที่ต้องการ
สำหรับลูกค้าที่ใช้บริการทั่วไป 48 × 40 ในรอยเท้าพาเลทของสหรัฐอเมริกา ควรตรวจสอบความเข้ากันได้กับรถยกของลูกค้า แม่แรงพาเลท สายพานลำเลียง ชั้นวาง ระบบการพันฟิล์มยืด และระบบอัตโนมัติในคลังสินค้า
5. การปรับขนาดการผลิตพาเลทขึ้นรูป: ต้นทุน ปริมาณงาน และการแก้ไขปัญหา
การสร้างต้นแบบที่ประสบความสำเร็จไม่ได้สร้างสายการผลิตที่ประหยัดโดยอัตโนมัติ
เมื่อปรับขนาดจากการผลิตนำร่องเป็นหลายกะ ผู้ผลิตควรติดตาม:
รอบเวลา เวลาทำงาน ความพร้อมของแม่พิมพ์ เวลาเปลี่ยน ความจุของเครื่องทำแห้ง ความสามารถในการผสมกาว แรงงาน อัตราของเสีย และเวลาในการทำความเย็น
แบบจำลองต้นทุนต่อหน่วยอย่างง่ายสามารถเขียนได้เป็น:
ต้นทุนต่อหน่วย = ไม้ วัตถุดิบตั้งต้น สารยึดเกาะ พลังงาน แรงงาน การบำรุงรักษา เศษแม่พิมพ์ ค่าตัดจำหน่าย อุปกรณ์ ค่าเสื่อมราคา
สำหรับการลงทุนในแม่พิมพ์:
ต้นทุนแม่พิมพ์ต่อพาเลท = การลงทุนด้านแม่พิมพ์ทั้งหมด KW การผลิตตลอดอายุการใช้งานที่คาดหวัง
รูปแบบการผลิตจึงควรประกอบด้วย:
| ราคา / Production Variable | อินพุต |
| รอบเวลากด | นาที/รอบ |
| ฟันผุต่อแม่พิมพ์ | ชิ้น |
| เวลาทำการ | ชม./วัน |
| อีอี | % |
| วันทำงาน | วัน/ปี |
| การผลิตประจำปี | พาเลท/ปี |
| การบริโภคไม้ | กก./พาเลท |
| การบริโภคสารยึดเกาะ | กก./พาเลท |
| ไฟฟ้า/พลังงานความร้อน | ต่อพาเลท |
| อัตราเศษซาก | % |
| การลงทุนด้านแม่พิมพ์ | ดอลลาร์สหรัฐฯ |
| อายุการใช้งานของเชื้อราที่คาดหวัง | รอบ |
ซึ่งช่วยให้ผู้ซื้อสามารถเปรียบเทียบความคุ้มค่าของการกดครั้งเดียวกับแม่พิมพ์หลายแบบ การกดหลายครั้ง หรือระบบอัตโนมัติในระดับที่สูงขึ้น
ข้อบกพร่องการขึ้นรูปทั่วไป
| ข้อบกพร่อง | สาเหตุที่เป็นไปได้ | ตรวจสอบครั้งแรก | การดำเนินการแก้ไข |
| เติมไม่ครบ | ค่าใช้จ่ายไม่เพียงพอหรือการกระจายไม่ดี | ชาร์จน้ำหนัก | ปรับสมดุลตำแหน่งการเรียกเก็บเงิน |
| ช่องว่างของพื้นผิว | ความชื้นหรือสารยึดเกาะไม่สอดคล้องกัน | ความชื้นและการผสม | การอบแห้งและการผสมที่ถูกต้อง |
| บิดเบี้ยว | ความร้อนหรือความเย็นไม่สม่ำเสมอ | แผนที่อุณหภูมิแม่พิมพ์ | ปรับสมดุลความร้อนและความเย็น |
| ซี่โครงอ่อน | การไหลของวัสดุไม่ดี | การเติมช่องซี่โครง | ปรับเปลี่ยนการกระจายตัวหรือรูปทรงของแม่พิมพ์ |
| การแยกชั้น | การรักษาที่ไม่สมบูรณ์ | วงจรและสารยึดเกาะ | ปรับสภาวะการรักษา |
| แฟลชส่วนเกิน | การชาร์จไฟมากเกินไปหรือการสึกหรอของแม่พิมพ์ | พื้นผิวปิด | ลดค่าใช้จ่ายหรือบริการแม่พิมพ์ |
ข้อมูลแนวโน้มควรใช้ทุกครั้งที่เป็นไปได้ การเพิ่มขึ้นอย่างค่อยเป็นค่อยไปของน้ำหนักพาเลท วาบไฟ ความแปรผันของอุณหภูมิ หรือการเบี่ยงเบนของขนาดสามารถเผยให้เห็นปัญหาของกระบวนการก่อนที่จะเกิดความล้มเหลวครั้งใหญ่
การพัฒนาพาเลทไม้ขึ้นรูปตามสั่งกับ Ronsun
การออกแบบพาเลทขึ้นรูปที่มีประสิทธิภาพสูงสุดเริ่มต้นด้วยการใช้งานด้านลอจิสติกส์จริง
เมื่อหารือเกี่ยวกับโครงการพาเลทใหม่ด้วย บริษัท รอนซัน อิมพอร์ต แอนด์ เอ็กซ์พอร์ต จำกัด ข้อมูลที่เป็นประโยชน์ได้แก่:
- ความยาว ความกว้าง และความสูงของพาเลทที่ต้องการ
- ข้อกำหนดโหลดแบบคงที่และไดนามิก
- รายการรถยกและแม่แรงพาเลท
- สภาพการจัดเก็บบนพื้น กองซ้อน หรือชั้นวาง;
- ข้อกำหนดในการทำรัง
- จุดหมายปลายทางการส่งออก
- ปริมาณการซื้อประจำปี
- ข้อกำหนดด้านสิ่งแวดล้อมหรือเนื้อหารีไซเคิล
- เอกสารการทดสอบหรือการปฏิบัติตามข้อกำหนดที่จำเป็น
Ronsun สามารถทำงานร่วมกับผู้ซื้อเพื่อประเมินข้อมูลจำเพาะของพาเลท โครงสร้างพาเลทแบบขึ้นรูป ตัวเลือกวัสดุ ข้อกำหนดตัวอย่าง และความต้องการของโครงการแบบกำหนดเอง
หากต้องการจัดหาพาเลทไม้ขึ้นรูปตามสั่งหรือประเมินทางเทคนิค โปรดติดต่อ บริษัท รอนซัน อิมพอร์ต แอนด์ เอ็กซ์พอร์ต จำกัด ผ่าน ronsun-ecopallet.com ด้วยการวาดพาเลท ปริมาณเป้าหมาย การใช้งาน และปริมาณการซื้อที่คาดหวัง
คำถามที่พบบ่อย
โดยทั่วไปจะใช้แรงดัน อุณหภูมิ และรอบเวลาใดสำหรับพาเลทไม้ขึ้นรูป
กระบวนการไม้ขึ้นรูปที่เผยแพร่ครอบคลุมหลากหลายแต่ก็ประมาณกัน 150–220°ซ, 2–5 MPa, and several minutes per cycle สามารถใช้เป็นข้อมูลอ้างอิงการพัฒนาเบื้องต้นได้ พารามิเตอร์สุดท้ายต้องได้รับการตรวจสอบความถูกต้องสำหรับวัตถุดิบตั้งต้น สารยึดเกาะ ความหนา และแม่พิมพ์ที่เฉพาะเจาะจง
แม่พิมพ์พาเลทไม้แบบซ้อนได้ควรออกแบบอย่างไร?
แม่พิมพ์ควรคำนึงถึงมุมร่าง ตีนเทเปอร์ ระยะห่างระหว่างรัง โครงเสริมความแข็งแรง รูปทรงทางแยก การไหลของวัสดุ การระบายอากาศ ความสม่ำเสมอในการทำความร้อน และการรื้อถอน
กาวชนิดใดดีที่สุดสำหรับการใช้งานพาเลทขึ้นรูปของสหรัฐอเมริกา
ไม่มีเครื่องผูกที่ดีที่สุดเพียงตัวเดียว ระบบที่ใช้ MDI สามารถให้การยึดเกาะที่ทนทานต่อความชื้น ในขณะที่ระบบฟีนอลได้รับการออกแบบมาอย่างดีสำหรับไม้วิศวกรรมที่มีความทนทาน การคัดเลือกควรพิจารณาถึงประสิทธิภาพ สภาวะของกระบวนการ การปล่อยก๊าซเรือนกระจก ต้นทุน และการบังคับใช้ตามกฎระเบียบ
มาตรฐานใดที่ใช้ในการทดสอบความสามารถในการรับน้ำหนักของพาเลทขึ้นรูป
ข้อมูลอ้างอิงทั่วไปได้แก่ ISO 8611-1:2025, ISO 8611-2:2025 และ ASTM D1185-98a(2025) . ลำดับการทดสอบที่เหมาะสมขึ้นอยู่กับสภาพแวดล้อมในการจัดการและการเก็บรักษาที่ต้องการ
ROI ของพาเลทแบบขึ้นรูปคำนวณอย่างไร
ประมาณผลผลิตต่อปีก่อน จากนั้นจึงคำนวณวัตถุดิบตั้งต้น สารยึดเกาะ แรงงาน พลังงาน การบำรุงรักษา เศษซาก ค่าเสื่อมราคาของอุปกรณ์ และค่าตัดจำหน่ายแม่พิมพ์ต่อพาเลท เปรียบเทียบต้นทุนต่อหน่วยที่เกิดขึ้นกับการซื้อพาเลทและต้นทุนโลจิสติกส์ปัจจุบัน
ข้อบกพร่องของพาเลทขึ้นรูปที่พบบ่อยที่สุดคืออะไร?
ปัญหาทั่วไป ได้แก่ การเติมคาวิตี้ที่ไม่สมบูรณ์ ช่องว่างที่พื้นผิว วาบไฟมากเกินไป ซี่โครงอ่อนแอ การหลุดร่อน การเกาะติด และการบิดงอ การแก้ไขปัญหาควรเริ่มต้นด้วยน้ำหนักประจุ ความชื้น ปริมาณสารยึดเกาะ อุณหภูมิแม่พิมพ์ ประวัติแรงดัน และสภาวะการทำความเย็น